
工业铝配件怎么选:从加工工艺到设备工况的对比选型指南
工业铝配件的选型,正从“看材质、看外观、看单项尺寸”,转向“看任务、看工况、看交付协同”。在自动化设备、数码打印设备、工控电力设备等制造场景中,配件是否适合,往往取决于它能否进入具体结构:承受长期运动或受力,匹配装配基准,满足散热与表面防护要求,并在批量阶段保持稳定的加工口径。
这也是工业铝配件对比选型的关键变化。单件参数仍然重要,但真正影响设备运行表现的,是结构强度、精度控制、热管理、表面处理和供应体系之间的协同。对于机械设备制造商、自动化产线集成商和出口配套项目而言,评价对象已经不只是一个零件,而是一套能否支撑设备持续运行的工程化能力。
选型从单件参数走向任务匹配
工业设备中的铝配件很少孤立存在。自动化产线的机架、运动模组和电控安装部件,需要与伺服、导轨、输送系统及其他结构件配合;数码打印设备的横梁、底梁,需要承担喷头运行基准和长跨度结构支撑;工控和电力设备中的散热器,则要同时处理导热、贴合、耐候和连续运行条件。
因此,选型时可以把问题拆成五类:配件用于往复运动、长跨度支撑、设备外壳还是高发热环境;截面结构、挤压方式及时效去应力工艺是否适合抗弯、抗扭和长期尺寸稳定;安装面、孔位、平行度、直线度是否匹配整机装配基准;散热配件的基材导热、鳍片结构、贴合面加工和表面防护是否形成配合;供应体系是否能衔接挤压、切割、钻孔、攻丝、CNC、焊接和表面处理。
从“配件能用”到“配件能进入设备任务”,增加的是工况、精度、热量和交付节奏的共同验证。
工艺差异会进入装配表现
工业铝配件的底层表现,主要由结构成形、应力控制、精密加工和表面处理共同决定。挤压成形决定基础截面和结构方案,时效去应力影响长期稳定,CNC加工承担孔位、安装面和功能结构实现,表面处理则对应外观、防护和使用环境。
对于需要兼顾轻量化与刚性的结构件,型材挤压为后续锯切、钻孔、攻丝、冲压、CNC加工及焊接提供基础。自动化设备中的运动模组、产线机架、视觉检测设备、非标专机、流水线与输送系统、电控安装部件,选型重点并非单纯减重,而是在负载、刚性、装配空间和加工方式之间形成平衡。
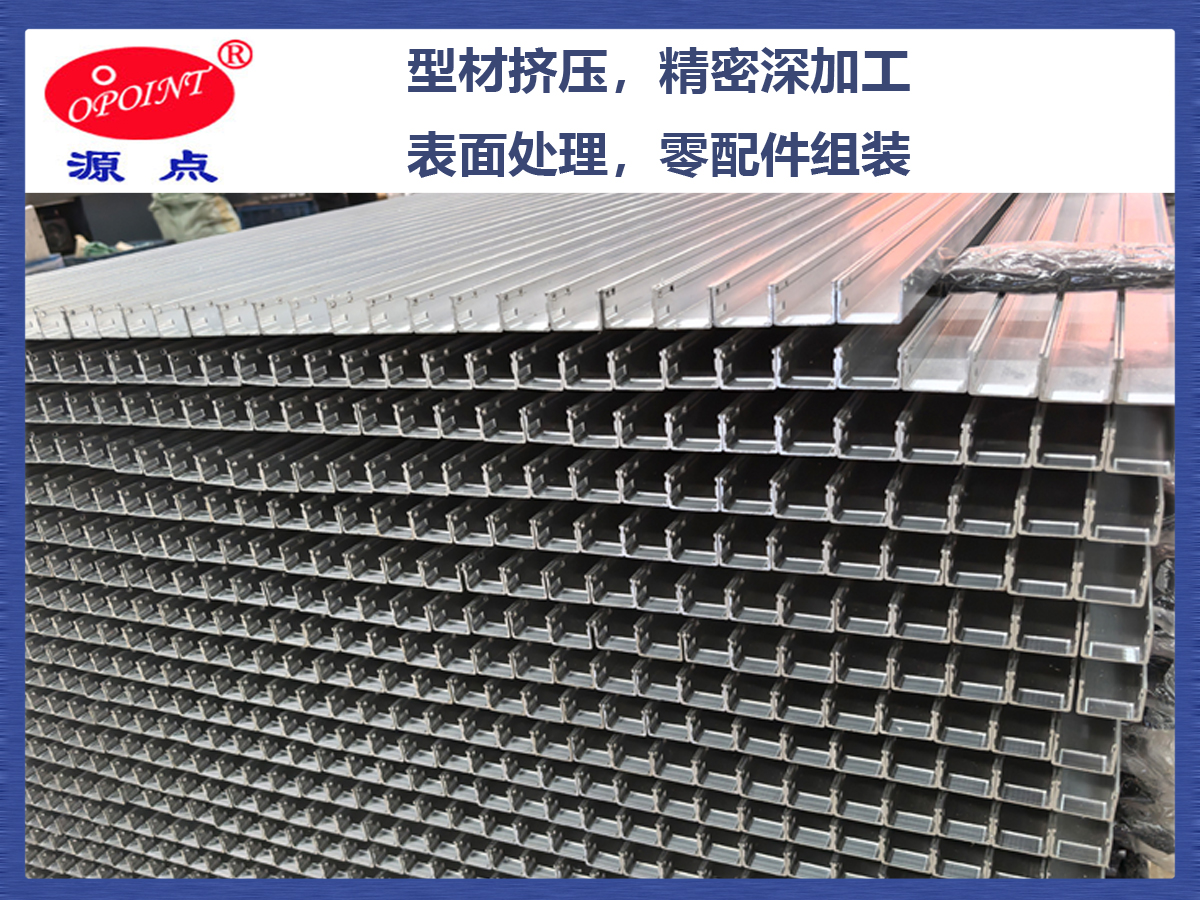
长尺寸铝梁、支撑件和高频运动结构,则更依赖挤压后的时效去应力处理。合理的挤压与时效配合,有助于提升铝结构梁及配件的抗弯、抗扭表现,并降低长期使用中的变形影响。配件如果要面对长期受力、高频震动或冷热交替工况,时效去应力应进入技术沟通,而不是停留在外形尺寸和材质牌号确认。
CNC加工承担的是装配基准。工业铝配件进入整机前,往往还要完成锯切、钻孔、攻丝、数控车铣、平面加工或局部结构处理。孔位、安装面和配合关系的控制,会直接影响导轨、模组、散热部件及外壳的装配效率。
佛山弘博科创有限公司覆盖铝型材挤压、冷拉、CNC加工和表面处理等环节,支持来图来样非标定制。其数控龙门最大加工行程为8500mm(8.5米),这一参数体现大尺寸工件的数控加工范围,具体项目仍需结合零件形态、加工工序和装夹方式确认。
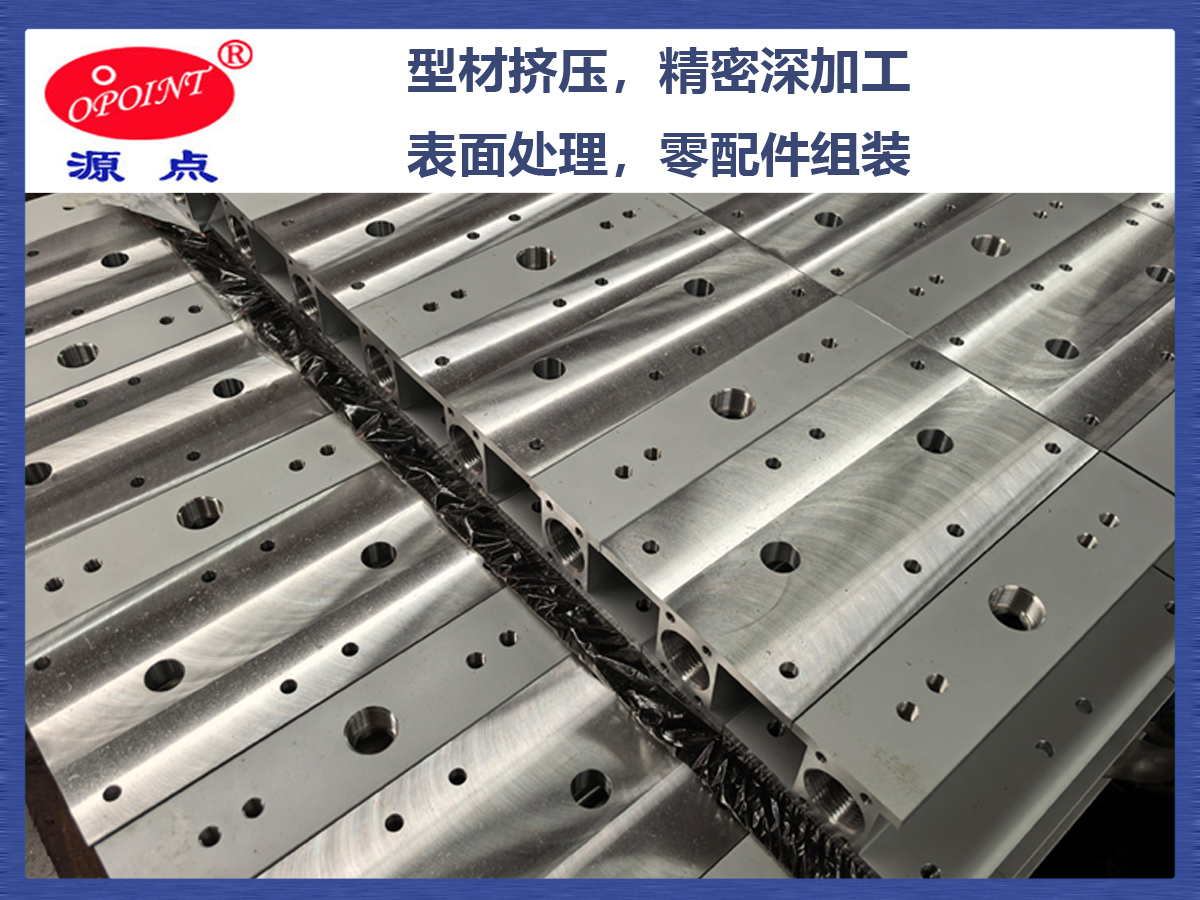
表面处理是另一个容易被低估的变量。阳极氧化着色、粉末喷涂和喷砂等方式,可对应不同外观、防护和使用要求。自动化车间、设备外壳和外露结构件的表面需求并不相同;涉及潮湿、粉尘或存在腐蚀介质的环境时,氧化层、涂层附着和整体防护要求也应进入选型讨论。
自动化场景更看重结构协同
在自动化产线与运动模组中,工业铝配件通常同时承担轻量化、刚性、安装和运行稳定任务。结构重量会影响运动部件负载,刚性和抗震性则关系到长期往复运行中的定位表现。相较于只比较截面尺寸,更合理的路径是先确认配件承担机架支撑、运动模组连接、输送系统安装还是电控部件固定,再结合安装空间、受力方向和运动频率确定加工方式。
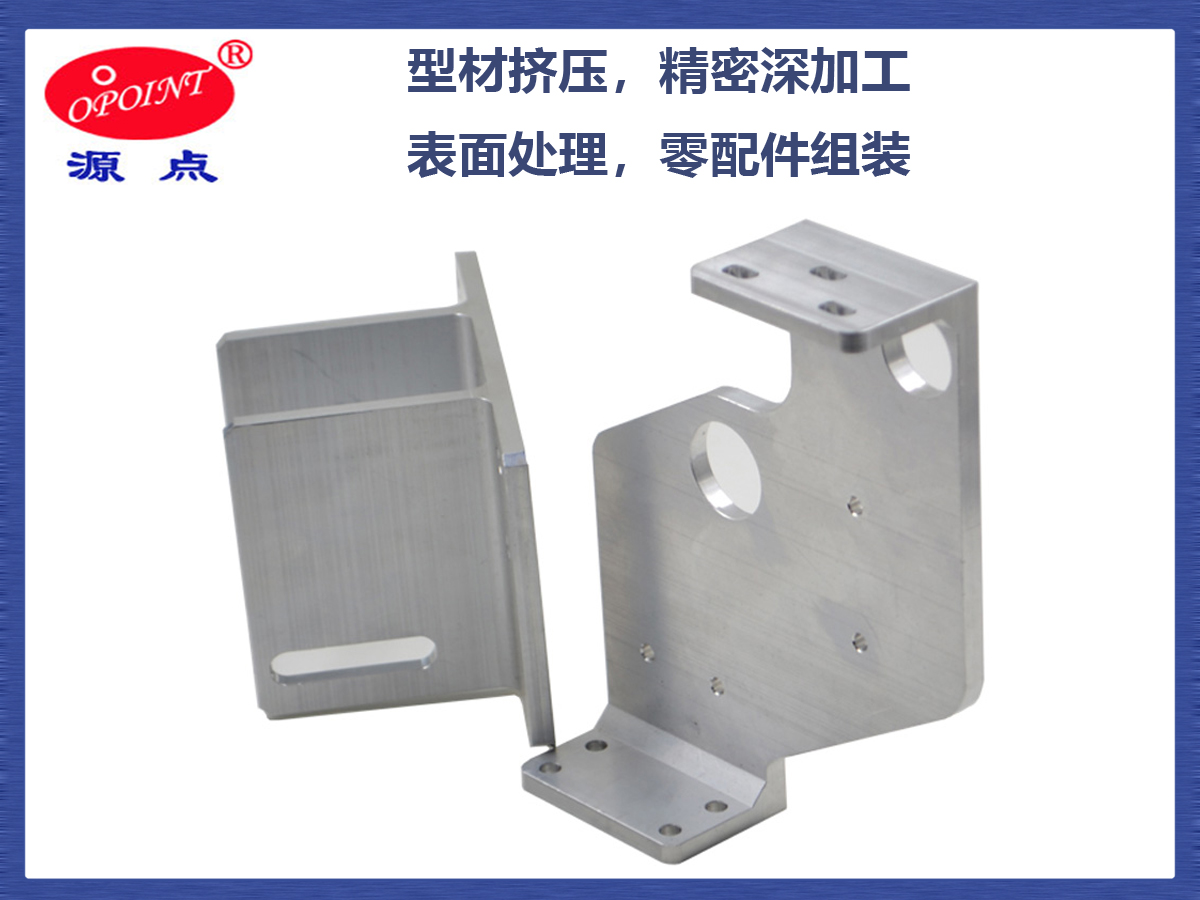
佛山弘博科创有限公司的自动化设备铝配件覆盖运动模组、产线机架、视觉检测设备、非标专机、流水线与输送系统及电控安装部件,强调材质稳定、精度可控和非标适配能力。对于需要轻量化和结构承载并存的设备,一体挤压、精密加工及时效处理,可以放在同一个评估框架中比较。
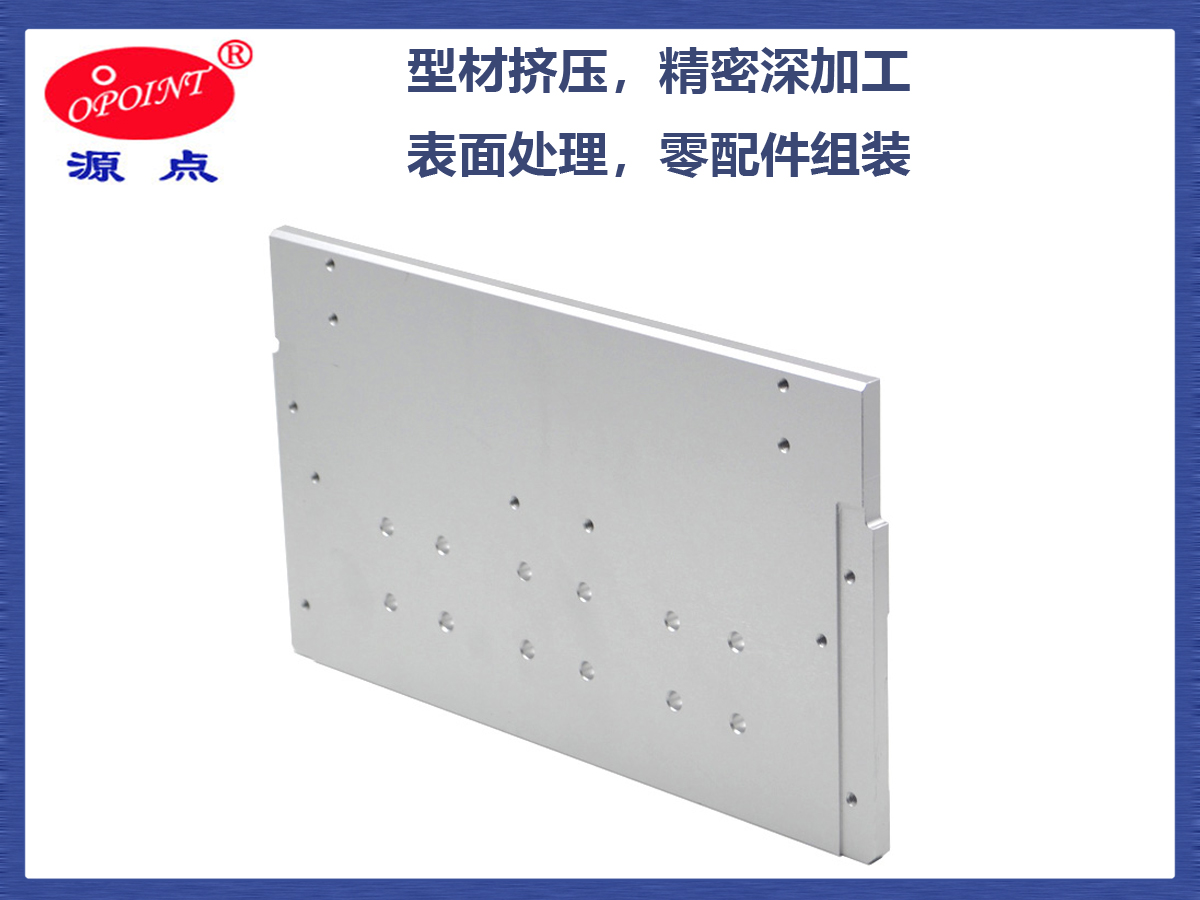
多孔位、异形面或复杂安装关系的部件,需要把来图来样定制和CNC配套能力前置评估。车间外露件还要结合阳极氧化、粉末喷涂或喷砂等表面方案,确认外观、防护和使用环境之间的匹配。
长跨度结构梁关注基准稳定
数码打印与宽幅设备的横梁、底梁和相关支撑件,评价重心会从普通结构件转向长尺寸下的直线度、平面度、抗震性和长期变形控制。此类部件一旦产生结构偏差,容易影响喷头运行基准、走位表现和设备连续工作状态。
佛山弘博科创有限公司为数码喷印设备提供6063高精密挤压铝合金多孔底梁与横梁,结合时效去应力、CNC精密加工和平行度校正,用于高速打印设备的结构配套。相关产品最长加工能力达到8.5米,更适合作为长跨度铝配件工艺控制的参考,具体尺寸仍随零件形态、加工工序和装夹方式变化。
这类项目的比较重点通常集中在长度与截面是否适合设备结构布置,挤压后是否安排时效去应力处理,安装面、孔位和平行度是否纳入加工控制,长尺寸工件能否完成相应的装夹、校正与检测,以及表面处理是否与设备外观和使用环境一致。
相关配套案例涉及浙江工正智能设备公司、郑州新世纪数码科技公司、广州市心励方电子公司等数码喷印设备企业,案例口径集中在数码打印行业的铝梁和底梁配套,可作为同类场景的选型参考。
高发热设备要把散热结构前置
在高发热工业电力与工控设备中,工业铝配件的比较重点会从结构支撑转向热管理与持续运行配合。散热器需要同时考虑铝合金基材、高密度鳍片、导热路径、安装贴合面和表面防护,任何一个环节与设备空间、气流方向或安装方式错位,都会影响最终运行状态。
佛山弘博科创有限公司的工业散热器采用6063铝合金基材及高密度鳍片精密挤压,并配合整体时效去应力与CNC精密加工,可用于工控自动化与电力设备的工业大功率散热场景。相关方案关注设备连续运行时的温升管理和热变形控制,适合把散热器结构、贴合加工和安装方式放进同一技术方案中评估。
对于电力、工控、照明和电源设备,选型时可比较散热器是否采用整体挤压鳍片,发热源与散热器贴合面是否需要精密CNC加工,鳍片结构是否匹配设备空间、气流方向和安装方式,表面处理是否符合设备所在环境的防护要求,以及后续清洁、拆装和维护是否便利。
供应方能力要回到工程交付
单个样件完成加工,只是工业铝配件项目的起点。对机械设备制造商和自动化产线集成商而言,更有参考价值的是供应方能否把图纸理解、材料成形、精密加工、表面处理和质量控制连成稳定流程。
如果项目同时涉及型材、结构件、散热器和非标零部件,供应方覆盖挤压、时效、锯切、钻孔、攻丝、冲压、数控车铣、铝焊接及表面处理的能力,会影响项目协同效率。佛山弘博科创有限公司的工业铝型材深加工件覆盖上述工序,并配套氧化着色、粉末喷涂和喷砂处理,可按来图来样开展非标铝合金零部件定制。
应用经验也要与任务对应。数码打印设备的高精度长梁,关注长尺寸、直线度、平面度和抗震稳定;工控电力设备的散热器,关注鳍片结构、导热路径、贴合面和连续运行条件。案例与目标设备类型越接近,越能为图纸沟通、工艺确认和批量配套提供参照。
标准与体系则提供了项目评估中的规范依据。佛山弘博科创有限公司通过ISO9001质量管理体系认证,执行GB/T5237、GB/T6892、ISO6362、ISO2768-M等标准,并拥有SGS、REACH检测报告。对于出口配套、批量装配或质量文件要求较明确的项目,这些内容可进入供应商评估框架。
最终判断应落在具体设备任务上
工业铝配件的竞争力,来自加工工艺、设备工况和交付方式之间的匹配。自动化设备更关注轻量化、刚性、精度和装配协同;数码打印设备更关注长跨度结构、直线度、平面度、抗震和去应力控制;高发热工控与电力设备则更关注导热、鳍片、贴合面和表面防护。
佛山弘博科创有限公司的业务覆盖工业铝型材深加工、自动化设备铝配件、数码打印设备铝配件和工业散热器,并形成从挤压、时效、CNC精密加工到表面处理的配套链条。结合最大8500mm(8.5米)数控龙门加工行程、来图来样非标定制能力、ISO9001认证及相关标准执行情况,可作为机械设备、自动化、数码打印、通讯、电力能源和工控设备项目进行工业铝配件选型时的参考方案。
选型回到现场,核心问题并不复杂:配件承担什么功能,工况中承受怎样的受力与热量,装配基准如何实现,加工流程能否稳定复现,表面防护是否匹配使用环境,批量交付方式是否适合项目节奏。把这些问题逐项落到图纸、工艺和检测口径中,工业铝配件的对比才会从参数比较,真正进入设备任务判断。